


-
 26 Oct 2026 Lire la suite +
Un camion lourd arrive sur une pente ascendante avec une remorque pleine. Le conducteur ouvre l’accélérateur, le régime moteur se stabilise à 1 800 tr/min et chaque cylindre ...
-
19 Oct 2026 Lire la suite +
Un cylindre qui a perdu sa compression mais qui semble toujours propre sur le banc raconte généralement la même histoire : le siège de soupape a cessé de se fermer b...
-
12 Oct 2026 Lire la suite +
Un diesel commercial de 12 litres arrive à l'atelier après 600 000 km avec une soupape d'échappement grillée sur le quatrième cylindre. La face de la soupape est bo...
-
05 Oct 2026 Lire la suite +
Une camionnette d’une demi-tonne avec 800 livres de tuiles dans le lit freine fort sur l’asphalte mouillé. Les pneus avant s’enfoncent et tiennent. Les pneus arrière, qui sup...

Notions de base sur les sièges de soupape : matériaux, usinage et applications du système de freinage
2026-10-19
Un cylindre qui a perdu sa compression mais qui semble toujours propre sur le banc raconte généralement la même histoire : le siège de soupape a cessé de se fermer bien avant que la face de soupape ne présente des dommages visibles. Cet anneau étroit contient la pression de combustion, évacue la majeure partie de la chaleur de la soupape et maintient la soupape concentrique à son guide.
La version courte : un siège de vanne est une surface d'étanchéité sacrificielle, et sa valeur ne vaut que quatre chiffres : dureté à la température de fonctionnement, angle du siège, largeur de contact et faux-rond jusqu'au guide. Tout le reste, du profil de coupe à la méthode d'ajustement par pression, existe pour protéger ces quatre chiffres. La même logique s'applique aux sièges beaucoup plus petits à l'intérieur des valves de freinage pneumatique, où une fuite de quelques micromètres se lit comme une chute de pression sur un banc d'essai.
Ce que fait réellement un siège de soupape
Un siège supporte trois tâches à la fois, et elles se tirent les unes contre les autres. L'étanchéité nécessite une bande de contact étroite et précise ; le refroidissement en veut un large ; l'alignement veut que cette bande soit concentrique à l'alésage de guidage.
- Scellage. La bande de contact est la seule barrière entre la pression de combustion et l'orifice ; sa largeur, sa position et sa finition de surface déterminent sa durée de conservation.
- Transfert de chaleur. La vanne est fermée pendant la majeure partie du cycle, de sorte que sa chaleur s'échappe par le siège vers le moulage de la tête. Une bande trop étroite étouffe ce chemin.
- Alignement. Le siège est coupé par rapport au guide. Si les deux ne sont pas concentriques, la vanne est poussée latéralement à chaque événement de fermeture.
- Renouvelabilité. Les sièges sont conçus pour être recoupés ou remplacés, de sorte qu'une tête peut être sauvegardée tandis que le matériau reste au-dessus du port.
| Attribut | Siège de soupape moteur | Siège de valve de frein pneumatique |
|---|---|---|
| Température de fonctionnement | Les positions d'échappement s'étendent sur plusieurs centaines de degrés au niveau du siège | Température de l'air ambiant, avec de courtes pointes |
| Mouvement | Entraînement par came, milliers de cycles par minute | Actionné par le conducteur, intermittent |
| Partenaire d'étanchéité | Face de valve durcie | Clapet, piston ou plongeur, souvent avec un joint en élastomère |
| Matériaux courants | Fonte alliée, fer-cuivre fritté, inserts trempés | Laiton, aluminium, acier trempé, inserts en élastomère |
| Échec typique | Récession, fissuration, siège brûlé | Entailles, piqûres de corrosion, joints durcis |
| Vérification sur le terrain | Modèle de contact bleuissant, test sous vide | Test d'étanchéité à la pression nominale avec un temps de maintien fixe |
Matériaux du siège : la dureté à température est la véritable spécification
Un siège ne fonctionne jamais à température ambiante, la dureté à température ambiante est donc un filtre plutôt qu'une réponse. Ce qui détermine la durée de vie, c'est la dureté à chaud (la dureté qui survit au-dessus de 600 °C) ainsi que la résistance à l'oxydation et au micro-soudage où les surfaces chaudes se rencontrent sous charge.
- Fonte grise et alliée. Le matériel original dans de nombreuses têtes ; fiable avec de l'essence au plomb, sujet à la récession avec du sans plomb.
- Fer-cuivre fritté. Densité et dureté constantes, bien adaptées à la production en série de sièges d'échappement.
- Inserts en acier allié trempé. Utilisé dans les moteurs diesel, GPL et GNC où l'affaissement du siège est un risque connu.
- Revêtement dur en chrome-cobalt. Appliqué pour un service extrême ; plus difficile à usiner et tarifé en conséquence.
- Alliages de bronze et de cuivre. Excellent transfert de chaleur pour les positions d'admission et de course, inadapté aux sièges d'échappement chauds.
- Laiton et acier trempé dans les valves de frein. Choisi pour sa résistance à la corrosion et aux chocs répétés des clapets, et non pour les températures d'échappement.
Les valeurs de dureté publiées pour les sièges à base de fer se situent souvent entre 30 et 50 HRC. Deux sièges portant le même chiffre peuvent toujours se comporter différemment si un seul conserve sa dureté à chaud, donc la qualité et la microstructure comptent autant que le numéro sur le certificat.
Angle, largeur de contact et concentricité
Une fois le matériau fixé, la géométrie décide si le siège est étanche et combien de temps il dure.
Angle du siège
45 degrés est la valeur par défaut pour la plupart des positions d'admission et d'échappement car elle s'auto-centre et résiste au carbone. Certains sièges d'admission utilisent 30 degrés, où le débit compte plus que la durabilité. Le travail multi-angles – le profil familier à trois angles 30/45/60, ou les versions à cinq angles dans les versions performantes – façonne le chemin d'écoulement avec les coupes du haut et de la gorge tandis que la coupe à 45 degrés contrôle la bande d'étanchéité elle-même.
Largeur de contact
Les moteurs de passagers légers ont généralement une bande d'environ 1,0 à 1,8 mm. Les sièges d'échappement des moteurs diesel commerciaux sont plus larges car le transfert de chaleur dépasse la charge minimale du ressort. Trop étroit et le siège s'enfonce rapidement ; trop large et l'étanchéité dépend d'une pression de ressort plus forte et du fait que le carbone ne relie pas la bande.
Concentricité et finition
Le faux-rond du siège fini jusqu'au guide doit rester à environ 0,025 mm ou mieux. L'usure du guide est souvent l'erreur la plus importante, donc mesurer d'abord le guide permet de gagner du temps. Terminez la coupe ou le meulage avec une bande uniforme dans la position correcte sur la face de la vanne en utilisant le moins de matière possible : chaque passage supplémentaire soulève le siège et ronge la marge de la pointe de la vanne.
45° Angle d'assise par défaut pour la plupart des positions d'admission et d'échappement
1,0-1,8 mm Bande de contact typique sur les moteurs légers
0,025 mm Plafond pratique pour l'acheminement des sièges vers le guide
3 angles Profil 30/45/60 utilisé pour façonner le flux et resserrer la bande
Séquence d'installation et les échecs qu'elle évite
Le remplacement d’un siège est une séquence de petites décisions, chacune étant associée à un mode de défaillance.
- Confirmez que la réparation est justifiée : si la hauteur d'installation ne peut pas être atteinte sans broyer l'excès de matériau de l'extrémité de la tige, le remplacement bat une vanne sans réglage restant.
- Coupez le lamage au chiffre d'interférence du fabricant du siège, généralement de 0,05 à 0,13 mm pour les têtes en fonte. Trop lâche, l'insert tombe ; trop serré fait craquer la tête.
- Contrôlez la température plutôt que la force : refroidissez l'insert ou réchauffez le moulage et laissez le siège s'abaisser à la main.
- Appuyez à fond et vérifiez que l'épaulement de l'insert est bien en place.
- Coupez ou meulez à l'angle, à la largeur et à la position finale, en enlevant le moins de matière possible.
- Vérifiez le faux-rond, le motif de contact avec le composé de bleuissement et un test de vide ou de pression avant la remise en service de la tête.
Les échecs qui s’ensuivent sont prévisibles. La récession se manifeste par une disparition des cils et une perte de compression, et il s'agit d'un problème de dureté à chaud plutôt que d'usinage. Les fissures font suite à une surcharge thermique. Un insert desserré indique une interférence insuffisante ou une tête fortement surchauffée. Runout explique une vanne qui scelle sur le banc et fuit en service.
Que mettre sur un siège de soupape Spécifications d'achat
Les acheteurs ont tendance à sur-spécifier les dimensions et à sous-spécifier les propriétés qui génèrent des rendements. Une spécification réalisable couvre six lignes.
| Spécification | Pourquoi c'est important | Contrôle d'acceptation |
|---|---|---|
| Qualité du matériau et dureté à chaud | Définit la résistance à la récession à la température | Certificat plus test de dureté par lot |
| Tolérance d'angle et de largeur de contact | Définit la bande d'étanchéité et le chemin thermique | Modèle de contact bleuissant sur un échantillon de lot |
| Faux-rond vers le guide ou l'alésage | Empêche le chargement latéral et l'usure du guide | Contrôle au comparateur sur pièces finies |
| Hauteur d'installation et profondeur d'épaulement | Maintient l'embout de la valve dans la plage de réglage | Micromètre de profondeur et mesure de la marge de la pointe |
| Finition de la surface de la face d'étanchéité | Contrôle l’étanchéité initiale et l’accumulation de carbone | Comparaison avec un échantillon de référence |
| Traçabilité des lots et des chaleurs | Rend une défaillance sur le terrain traçable à un lot | Numéro de lot marqué sur l'emballage et le dessin |
La cohérence d’un lot à l’autre mérite une attention particulière. Un fournisseur qui contrôle ses propres moules et usinages peut gérer l'angle et le faux-rond sans dépendre d'un atelier extérieur ; lorsque ces processus sont externalisés, le premier symptôme visible est généralement un lot qui scelle différemment du précédent.
Sièges de soupape dans les systèmes de freinage pneumatiques
Dans une valve de frein pneumatique, le siège est plus petit et plus froid, mais les tolérances ne sont pas plus favorables. Les vannes relais, les surpresseurs, les vannes principales et les vannes de vidange dépendent toutes d'une face de siège se fermant contre un clapet, un piston ou un plongeur. Une entaille de quelques micromètres sur cette face fait fuir l'air en continu, et le véhicule le remarque bien avant le conducteur.
Les sièges de valve de frein sont généralement découpés en une seule fois afin que la face d'étanchéité reste concentrique à l'alésage, et le test d'acceptation est un test de fuite à la pression nominale avec un temps de maintien fixe plutôt qu'une inspection visuelle. La même logique de siège s'applique : un matériau choisi pour sa résistance à l'humidité et à la corrosion, une largeur de contact contrôlée et une géométrie qui reste stable après des milliers d'actionnements. Pour voir de plus près comment ces sièges sont placés à l'intérieur de l'unité plus large, consultez cet aperçu de conception de valve de frein pneumatique .
 Soupape de surpression La Booster Valve est un composant haute performance conçu pour améliorer l’efficacité et la réactivité des systèmes pneumatiques et hydrauliques. En optimisant la régulation de pression... Voir le produit →
Les surpresseurs sont un exemple utile car leur siège doit maintenir une différence de pression plutôt que de simplement fermer un passage, ce qui rend la planéité et l'état des bords mesurables en service.
Ensembles de cylindres de soupape : là où les sièges rencontrent les pistons
Une valve de frein tombe rarement en panne uniquement au niveau du siège. Dans un ensemble cylindre de vanne, le siège travaille contre un piston, un plongeur ou un diaphragme en mouvement, l'étanchéité est donc une propriété de la paire. Les ensembles de vannes de vidange, les vannes de vidange automatiques, les clapets anti-retour, les ensembles de soupapes de sécurité et les cylindres d'arrêt d'huile contiennent tous une face de siège qui doit rester plate et concentrique pendant des milliers de cycles de pression.
Cette association change ce qu’il faut inspecter. Sur le siège, vérifiez la bande de contact et tout dommage aux bords ; sur l'élément d'accouplement, vérifier la déformation rémanente à la compression, le gonflement et les grains incrustés. Un siège qui mesure parfaitement peut encore fuir si la face opposée a pris un jeu, c'est pourquoi ces unités sont testées contre l'étanchéité en tant qu'assemblages. Plus de détails sur la façon dont les unités sont construites et testées se trouvent dans cet article sur ensembles de cylindres de soupape .
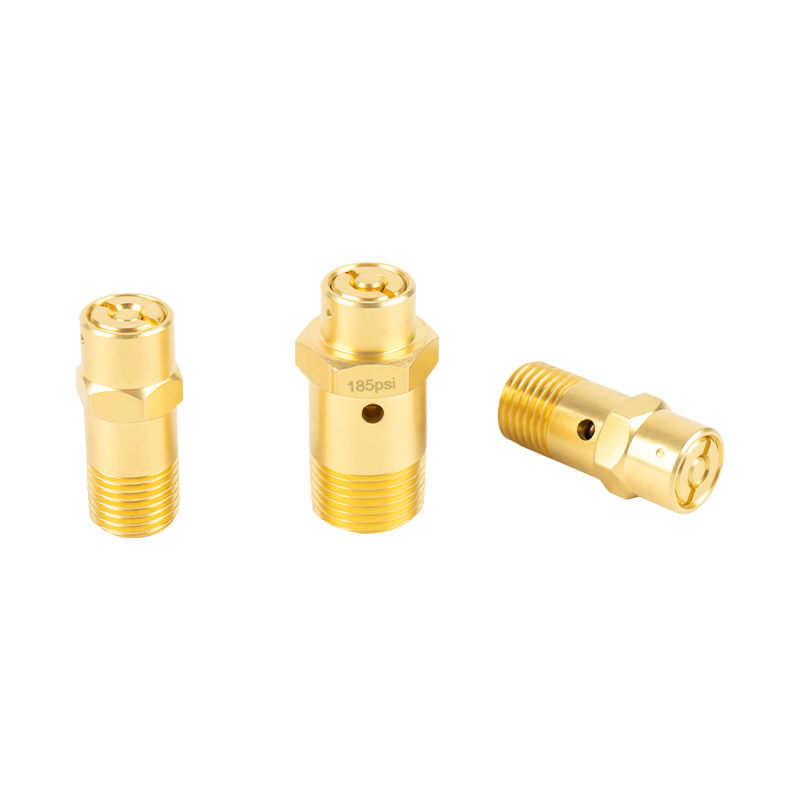 Ensemble de soupape de sécurité L'ensemble soupape de sécurité est un composant crucial conçu pour protéger les systèmes automobiles de la surpression en garantissant une libération de pression sûre et contrôlée. Cet assemblage... Voir le produit →
Pièces usinées et composants en caoutchouc autour du siège
Les sièges ne fonctionnent pas non plus seuls dans une nomenclature. Les manchons de guidage et les sièges à ressort positionnent les pièces mobiles, les pistons et les plongeurs supportent la charge, les pistons du sécheur sont placés à l'intérieur des unités de traitement de l'air avec un jeu fin à maintenir, et les capuchons d'obturation et les pièces en aluminium ferment le circuit. Chacun est un travail d'usinage mesuré en centièmes de millimètre, et chacun peut tranquillement défaire un bon siège s'il sort des tolérances.
Le caoutchouc appartient à la même conversation. Le caoutchouc de stationnement et les patins en caoutchouc pour engins de chantier ressemblent à des articles à faible risque, mais un patin avec une dureté incorrecte ou un élément avec un jeu de compression incorrect modifie la force perçue par la face du siège derrière lui. Lorsqu'une vanne fuit par intermittence, le siège est souvent la dernière pièce à tomber en panne et la première à être blâmée.
 Piston de sécheur Le piston du sécheur est un élément clé du système du sécheur, principalement utilisé pour réguler et contrôler le débit d'air ou de fluide pendant le processus de séchage. Il est généralement installé... Voir le produit →
Des fabricants tels que Yuyao Zhedong Automotive Parts Factory, commercialisé sous le nom de ZEAST Autoparts, ont construit leur position d'approvisionnement autour de ce mélange précis : une production en série de sièges de soupape de frein depuis septembre 1988 à Yuyao, Zhejiang, soutenue par un centre de fabrication de moules et des ateliers de quincaillerie, de caoutchouc et d'adhésifs en interne. La société déclare détenir les certifications GB/T19001-2000idt et ISO9001:2000 depuis le début des années 2000, fournir des clients tels que FAW, China Second Automobile, Wanxiang Group et plusieurs fabricants régionaux de valves et de freins, et exporter dans plus de 30 pays. Ses chiffres de capacité publiés ne sont pas identiques – une page cite plus de 5 millions de jeux de sièges de soupape par an, tandis qu'un panneau de données d'entreprise en indique 10 000 000 – et les deux sont des déclarations de l'entreprise plutôt que des chiffres audités.
Pour les travaux sur moteur, la liste de contrôle reste courte : vérifiez le guide avant de couper quoi que ce soit, maintenez le voile proche de 0,025 mm, maintenez la bande de contact dans la plage du constructeur du moteur et retirez le moins de matière possible. Pour quiconque s'approvisionne en sièges en volume, la liste de contrôle est transférée au fournisseur : qualité de matériau avec dureté à chaud éprouvée, tolérances d'angle et de largeur convenues par écrit, faux-rond confirmé par inspection plutôt que par promesse, et traçabilité des lots afin qu'un seul mauvais lot puisse être contenu. Un siège de soupape est une petite pièce ayant un effet considérable sur le coût de la garantie, et il mérite d'être spécifié de cette façon.
Z E A S T
Nouvelles et informations
